Le choix d’un joint industriel pour un assemblage sous pression relève rarement du simple catalogue. Entre une bride de tuyauterie fixe et un arbre de pompe en rotation, les sollicitations mécaniques diffèrent radicalement. Une même installation peut regrouper des assemblages boulonnés statiques et des organes en mouvement dynamique, chacun exigeant une solution d’étanchéité spécifique. La confusion entre type d’étanchéité et famille de joints conduit régulièrement à des erreurs de dimensionnement, sources de fuites sous pression et d’arrêts non planifiés coûteux.
Sélectionner le bon joint suppose de croiser trois dimensions : la nature de l’assemblage, les conditions réelles de service et le cadre normatif applicable. Cette méthode structurée permet de justifier techniquement un choix devant la maintenance et le bureau d’études, bien au-delà de la simple opposition statique-dynamique.
Étanchéité statique et étanchéité dynamique : quelles différences fondamentales ?
Réponse directe : L’étanchéité statique concerne les assemblages fixes, tels que les brides boulonnées de tuyauteries ou d’échangeurs, où les surfaces en contact restent immobiles en service. L’étanchéité dynamique s’applique aux organes en mouvement relatif, comme les arbres de pompes ou les tiges de vannes, soumis à des cycles de rotation ou de translation.
Cette distinction repose sur la nature même de l’assemblage. Un assemblage boulonné de bride fixe maintient deux surfaces métalliques serrées l’une contre l’autre grâce à un couple de serrage défini, sans mouvement relatif après la mise en service. Le joint assure l’étanchéité en se déformant sous la pression de serrage pour combler les micro-irrégularités des portées de bride. Les sollicitations principales restent la pression du fluide, la température et le fluage du matériau dans le temps.
À l’inverse, un organe en mouvement impose au joint des contraintes cycliques : frottement, usure, échauffement local et déformation répétée. Un arbre de pompe en rotation traverse le corps de pompe tout en assurant l’étanchéité vis-à-vis du fluide pompé. Les garnitures mécaniques, les joints à lèvre ou les presse-étoupe sont conçus pour résister à ces sollicitations dynamiques, absentes des assemblages statiques.
Les assemblages bridés de tuyauteries, les couvercles d’échangeurs, les brides de vannes ou les plaques d’obturation relèvent de l’étanchéité statique. Les joints installés sur ces équipements sont dimensionnés pour une déformation contrôlée sous serrage, une résistance à la pression et à la température, et une stabilité dans le temps face au fluage et à la relaxation. Le fabricant Siem Supranite, qui conçoit des joints industriels depuis 1947 selon les informations communiquées par la marque, couvre notamment ces applications d’étanchéité statique pour les secteurs de la pétrochimie, de l’énergie et du nucléaire.
Les solutions d’étanchéité mécanique se distinguent selon le degré d’étanchéité recherché et selon le type de liaison concerné, statique ou dynamique en translation ou en rotation. Cette classification technique guide le choix initial avant toute considération de famille de joints.
Confondre type d’étanchéité et famille de joints constitue l’une des erreurs récurrentes. Le joint spiralé, le joint en graphite comprimé ou le joint plat fibres ne qualifient pas en eux-mêmes un type d’étanchéité : ce sont des familles technologiques utilisables en étanchéité statique, selon les conditions de service. La sélection se joue ensuite sur la pression, la température, la nature du fluide et le cadre normatif applicable à l’installation.
Quels critères pour sélectionner le bon joint selon vos conditions de service ?
Une fois la nature de l’assemblage établie, la sélection d’un joint repose sur une grille de critères techniques mesurables. La pression de service, la température de fonctionnement, la nature chimique du fluide et le type d’assemblage constituent les quatre paramètres de base. Chacun influence directement le choix de la famille de joints et du matériau constitutif.
La pression de service détermine la capacité du joint à maintenir l’étanchéité sous la charge exercée par le fluide. Un assemblage basse pression tolérera un joint plat fibres, tandis qu’une application haute pression exigera un joint semi-métallique ou spiralé, capable de résister à la déformation sous charge sans fluage excessif. La température de fonctionnement conditionne la tenue du matériau dans le temps : au-delà de certaines limites, les fibres organiques se dégradent, imposant le recours à des matériaux comme le graphite expansé ou les composites renforcés.
La nature du fluide intervient par sa compatibilité chimique avec le matériau du joint. Un fluide agressif, corrosif ou oxydant attaque certains élastomères ou fibres, provoquant un gonflement, une dissolution ou une fragilisation. Les fiches de compatibilité chimique permettent de valider la résistance du matériau envisagé. Le type d’assemblage, enfin, impose des contraintes géométriques : une bride à portée plane, une bride à emboîtement ou une bride à recouvrement ne présentent pas les mêmes zones de compression du joint.
Rôle du fluage et de la relaxation en conditions sévères
Le fluage désigne la déformation progressive d’un matériau soumis à une charge constante à température élevée. Un joint serré initialement avec un couple correct peut perdre de son épaisseur sous l’effet combiné de la pression, de la température et du temps. Cette perte d’épaisseur réduit la charge de compression sur les portées de bride, diminuant progressivement la capacité d’étanchéité jusqu’à l’apparition de fuites.
La relaxation décrit la perte de contrainte interne d’un matériau maintenu à déformation constante. Même si le serrage initial comprime fortement le joint, la contrainte résiduelle diminue dans le temps, surtout en température. Les matériaux à faible fluage et faible relaxation, tels que le graphite expansé renforcé ou les joints spiralés à graphite, limitent ces phénomènes et prolongent la durée de vie de l’assemblage sous conditions sévères.
Cadre normatif applicable aux assemblages boulonnés
Les codes de calcul et les normes de conception encadrent la sélection et le dimensionnement des joints selon le secteur d’activité et le niveau de criticité. En France, le parc nucléaire s’appuie sur le code RCC-M, rédigé par l’AFCEN pour la conception, la fabrication et la mise en service des matériels mécaniques nucléaires. Ce code impose des exigences strictes sur les matériaux, les procédures de serrage et les contrôles en service.
Le CODAP encadre la construction des appareils à pression en France, notamment en pétrochimie et en énergie. Le code ASME, d’origine américaine, reste largement utilisé dans les installations internationales ou les projets sous référentiel anglo-saxon. Les normes européennes EN et les normes allemandes DIN complètent ce cadre en définissant les caractéristiques techniques des joints, les méthodes d’essai et les classes de pression.
Identifier le référentiel applicable à l’installation permet de sélectionner un joint certifié selon les exigences réglementaires. Cette démarche sécurise la conformité lors des contrôles et facilite la traçabilité des composants critiques. Le RCC-M et les codes RCC associés constituent le socle normatif de l’industrie nucléaire française, regroupant les contributions d’organismes tels qu’EDF et Areva au sein de l’AFCEN.
Critères de sélection à hiérarchiser pour un assemblage boulonné
- Pression de service et classe de pression de la bride
- Température de fonctionnement continue et pointes exceptionnelles
- Nature chimique du fluide et compatibilité matériau
- Type d’assemblage et géométrie des portées de bride
- Comportement au fluage et à la relaxation en conditions sévères
- Conformité aux codes applicables (RCC-M, CODAP, ASME, EN, DIN)
Les émissions fugitives constituent un critère croissant de sélection. La réglementation impose des seuils de fuite maximaux pour certains fluides dangereux ou polluants. Le choix d’un joint à faible taux de fuite, associé à un serrage contrôlé et à un suivi en service, contribue directement à la conformité environnementale de l’installation.
Les familles de joints et leurs domaines d’application
Quatre grandes familles de joints dominent les applications d’étanchéité statique industrielle : les joints plats, les joints en graphite comprimé, les joints semi-métalliques et les joints spiralés. Chaque famille répond à un domaine de conditions de service défini par la combinaison pression-température-fluide, sans qu’aucune ne couvre l’ensemble du spectre.
Les joints plats à base de fibres organiques, minérales ou synthétiques conviennent aux applications standards et tempérées : eau, air comprimé, vapeur basse pression, hydrocarbures légers. Leur souplesse facilite l’étanchéité sur des portées de bride imparfaites, mais leur résistance en température et en pression reste limitée. Les joints en graphite expansé comprimé, renforcés ou non par des inserts métalliques, élargissent le domaine d’utilisation vers les températures élevées et les fluides chimiquement agressifs, tout en conservant une bonne capacité de déformation.
Les joints semi-métalliques combinent une armature métallique et un matériau souple assurant l’étanchéité. Cette famille comprend notamment les joints à enveloppe métallique, où une feuille métallique recouvre un noyau en graphite ou en fibre, et les joints métalloplastiques, où des couches métalliques alternent avec des couches de polymère. Ils trouvent leur place dans les applications intermédiaires, entre les joints plats et les joints spiralés.
Le joint spiralé, constitué d’une bande métallique enroulée en spirale avec un matériau de remplissage, représente la référence des environnements sévères. Sa structure hélicoïdale lui confère une élasticité élevée et une résistance mécanique importante, autorisant des pressions et des températures élevées. Selon les informations communiquées par Siem Supranite, ce type de joint équipe des installations critiques en pétrochimie, en raffinerie et dans le secteur nucléaire, notamment sur les projets Hinkley Point C et Sizewell C au Royaume-Uni, où le groupe Flexitallic, auquel appartient Siem Supranite, a développé l’invention du joint spiralé.
| Famille de joints | Domaine de pression | Domaine de température | Applications typiques |
|---|---|---|---|
| Joints plats fibres | Basse à moyenne pression | Jusqu’à 200-300 °C selon matériau | Eau, air, vapeur basse pression, applications standards |
| Graphite comprimé | Moyenne à haute pression | Jusqu’à 450-550 °C | Fluides chimiques agressifs, vapeur haute pression, hydrocarbures |
| Semi-métalliques | Moyenne à haute pression | Jusqu’à 400-500 °C selon construction | Applications intermédiaires, échangeurs, tuyauteries process |
| Joints spiralés | Haute pression | Jusqu’à 600-800 °C selon matériau | Pétrochimie, raffinerie, nucléaire, environnements sévères |
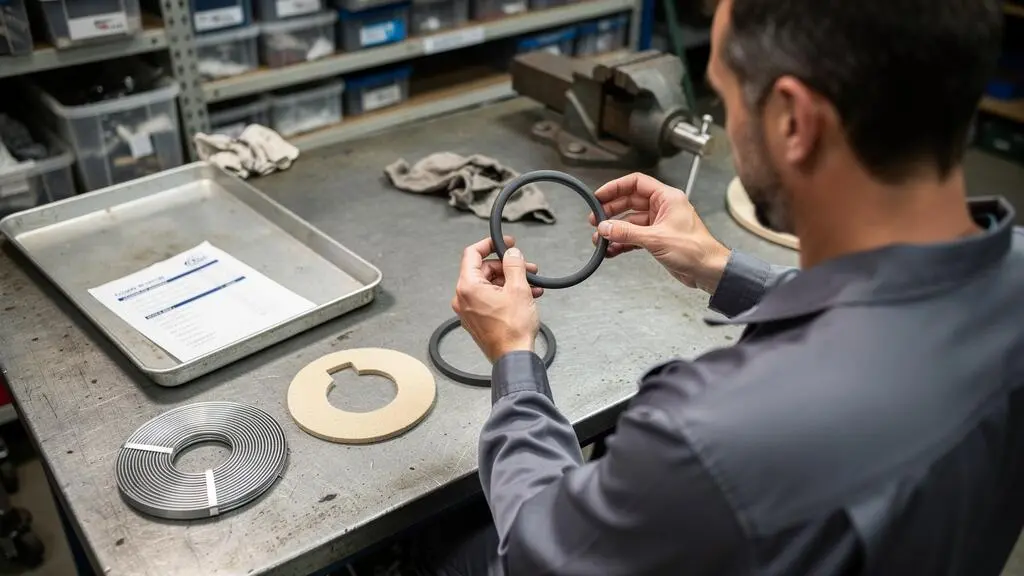
Des produits spéciaux complètent ces quatre familles principales : joints à profil ondulé, joints crantés, joints pour verres de regard, joints d’isolation électrique ou joints ignifuges. Leur sélection répond à des contraintes particulières non couvertes par les familles standard, souvent après étude spécifique des conditions de service.
Rapprocher famille de joints et secteur d’activité facilite l’arbitrage initial. En pétrochimie et en raffinerie, les joints spiralés et en graphite comprimé dominent les applications process, tandis que les joints plats restent présents sur les utilités et les fluides auxiliaires. Dans le secteur nucléaire, l’exigence de qualification selon le RCC-M oriente vers des joints certifiés, souvent spiralés ou semi-métalliques, accompagnés d’une traçabilité complète. Le secteur de l’énergie combine ces différentes familles selon la criticité et les fluides traités, de l’eau déminéralisée à la vapeur surchauffée.
L’étanchéité des assemblages fixes ne se limite pas aux brides de tuyauterie. Les techniques d’étanchéité des soudures dans l’emballage industriel illustrent d’autres applications où l’assemblage reste fixe après réalisation, bien que les contraintes diffèrent radicalement de celles des équipements sous pression.
Fiabiliser le choix : de la définition du joint à la validation en service ?
La sélection d’un joint ne se limite pas au choix d’une famille et d’un matériau. La fiabilisation de l’assemblage boulonné exige une démarche complète, depuis la définition des conditions de service jusqu’à la validation en exploitation, en passant par le calcul du couple de serrage et la préparation des arrêts techniques.
Définir les conditions réelles de service suppose de rassembler les données de conception et les retours d’expérience. La pression et la température nominales, les pointes exceptionnelles, les cyclages thermiques, la nature précise du fluide et sa concentration constituent le socle de données minimal. Les conditions d’exploitation réelles diffèrent parfois des conditions de conception : un équipement peut subir des variations de température plus fréquentes ou plus brutales que prévu initialement, accélérant le fluage du joint.
Le calcul du couple de serrage détermine la charge de compression appliquée au joint lors du montage. Un serrage insuffisant ne garantit pas l’étanchéité sous pression, tandis qu’un serrage excessif écrase le joint, provoque son fluage rapide et peut endommager les portées de bride. Les codes RCC-M, CODAP et ASME définissent des méthodes de calcul du couple de serrage en fonction du type de joint, du matériau des brides et des boulons, et des conditions de service. Ces calculs intègrent des coefficients de sécurité pour tenir compte des dispersions de fabrication et des incertitudes de mise en œuvre.
L’obtention de l’étanchéité d’un assemblage à bride boulonnée dépend de la conception, du choix du joint et du serrage, comme le précise le document pédagogique publié par le Ministère de l’Éducation nationale à destination des enseignants et étudiants en maintenance industrielle. Le contrôle du couple appliqué, au moyen de clés dynamométriques étalonnées, constitue une étape déterminante pour garantir la reproductibilité du serrage et la conformité aux spécifications.
Préparation des joints critiques pour les arrêts techniques
Les arrêts techniques planifiés concentrent les interventions de maintenance lourde sur une période courte, imposant une disponibilité immédiate des pièces de rechange. Identifier les joints critiques en amont permet de constituer un stock adapté, d’anticiper les délais de fabrication et de préparer les procédures de montage.
Un joint critique se définit par l’impact de sa défaillance sur la sécurité, la production ou l’environnement. Une fuite sur un échangeur de fluide inflammable, sur une ligne d’hydrocarbures ou sur un circuit primaire nucléaire entraîne des conséquences majeures : arrêt d’urgence, pollution, risque d’incendie ou d’explosion. La liste des joints critiques est établie en croisant l’analyse de risques de l’installation et les retours d’expérience des arrêts précédents.
Lors de l’arrêt technique, la préparation inclut la vérification de l’état des portées de bride, le nettoyage des surfaces, le positionnement correct du joint et l’application du couple de serrage selon une séquence définie. Le respect de cette séquence, souvent en croix ou en étoile, répartit uniformément la charge sur le joint et évite les déformations locales. La validation en service, après remise en pression et en température, confirme l’absence de fuite et la tenue de l’assemblage.
Lorsque les conditions de service restent partiellement connues ou que les calculs de couples exigent une expertise spécifique, l’appui d’un fabricant-ingénierie peut s’avérer pertinent. Selon les informations communiquées par Siem Supranite, ce type d’accompagnement couvre notamment les études de fiabilisation, les calculs de couples de serrage selon les codes applicables et la fourniture de joints qualifiés pour les secteurs exigeants. Cette démarche permet de sécuriser techniquement le choix lorsque les ressources internes ne couvrent pas l’ensemble des compétences nécessaires.
Les assemblages boulonnés ne constituent qu’une partie des applications d’étanchéité industrielle. D’autres technologies, comme les joints insert pour le chauffage résidentiel, illustrent des contextes d’étanchéité statique à plus faible pression mais exigeant également une sélection rigoureuse. L’impact des joints insert sur la performance énergétique montre que la fiabilité de l’étanchéité conditionne l’efficacité globale du système, quel que soit le secteur d’application.
Comment sécuriser durablement vos assemblages boulonnés ?
Sécuriser durablement un assemblage boulonné suppose d’anticiper les trois principales sources de défaillance : un dimensionnement inadapté aux conditions de service, une mise en œuvre incorrecte lors du montage et un suivi insuffisant en exploitation. Chacune de ces étapes conditionne la fiabilité à long terme et la prévention des fuites sous pression.
Peut-on utiliser un joint conçu pour une étanchéité statique sur un organe en mouvement ?
Non, un joint dimensionné pour une étanchéité statique n’est pas conçu pour résister aux contraintes cycliques imposées par un organe en mouvement. Le frottement, l’usure et les déformations répétées propres aux applications dynamiques conduisent rapidement à la défaillance d’un joint statique utilisé hors de son domaine d’application. Les organes en mouvement exigent des solutions spécifiques telles que les garnitures mécaniques, les joints à lèvre ou les presse-étoupe, conçues pour ces sollicitations.
Quelle est l’erreur la plus fréquente dans le choix d’un joint industriel ?
Confondre le type d’étanchéité avec la famille de joints constitue l’erreur récurrente. Le type d’étanchéité décrit la nature de l’assemblage, fixe ou en mouvement, tandis que la famille de joints désigne la technologie retenue : plat, graphite comprimé, semi-métallique ou spiralé. La sélection pertinente croise d’abord la nature de l’assemblage, puis les conditions de service et enfin le cadre normatif applicable, pour aboutir à une famille de joints techniquement justifiable.
Comment réduire les émissions fugitives sur une installation sous pression ?
La réduction des émissions fugitives repose sur trois leviers : le choix d’un joint à faible taux de fuite adapté aux conditions de service, l’application d’un couple de serrage calculé et contrôlé selon les codes applicables, et un suivi régulier en exploitation pour détecter les fuites naissantes. Les joints en graphite comprimé et les joints spiralés, associés à un serrage maîtrisé, limitent les émissions fugitives sur les fluides dangereux ou polluants, conformément aux exigences réglementaires croissantes.
La justification technique du choix d’un joint auprès du bureau d’études ou de l’encadrement maintenance s’appuie sur la traçabilité des critères de sélection. Documenter la démarche permet de démontrer la prise en compte des conditions réelles de service, la conformité aux codes applicables et la cohérence avec les retours d’expérience. Cette documentation facilite également les interventions futures et la capitalisation du savoir-faire.
La maîtrise du serrage constitue un axe déterminant de fiabilisation. Au-delà du calcul théorique du couple, la mise en œuvre pratique exige des outils étalonnés, une procédure de serrage documentée et un personnel formé. Les techniques de serrage adaptées aux assemblages fiables incluent le serrage au couple, le serrage hydraulique et le serrage contrôlé par allongement de vis, chacune présentant des avantages selon le type d’assemblage et les exigences de précision.
Sélectionner un joint industriel ne relève pas d’une opposition binaire entre étanchéité statique et dynamique, mais d’une méthode structurée croisant la nature de l’assemblage, les conditions de service et le cadre normatif. Cette démarche permet d’arbitrer entre les familles de joints disponibles, de dimensionner le serrage et de fiabiliser durablement les assemblages boulonnés critiques. La rigueur de cette approche sécurise les installations sous pression et réduit les risques de fuites coûteuses, tout en permettant de justifier techniquement les choix effectués devant la maintenance et le bureau d’études.